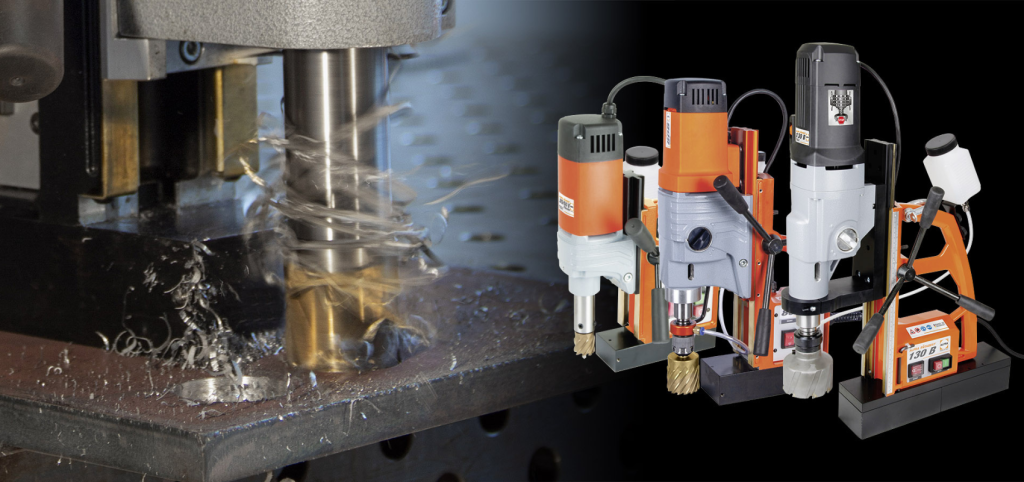
مقدمه در دنیای صنعت فلزکاری، ساخت سازههای فلزی و مونتاژ قطعات سنگین، “سوراخکاری” یکی از چالشبرانگیزترین و زمانبرترین مراحل است. آیا تا به حال تصور کردهاید که باید دهها سوراخ با قطر بالا را روی تیرآهنهای عظیم در ارتفاع یا محیطهای دشوار ایجاد کنید؟ روشهای سنتی مانند استفاده از دریلهای دستی یا انتقال قطعات به دریلهای ستونی، نه تنها زمانبر هستند، بلکه از دقت و ایمنی پایینی برخوردارند.
اینجاست که دریل مگنت (Magnetic Drill) به عنوان یک ابزار حرفه ای وارد میدان میشود. اما آیا این ابزار واقعاً جایگزین سایر دریلها میشود؟ به عنوان یک متخصص سئو و تکنولوژی ابزارآلات صنعتی، در این مقاله به کالبدشکافی دقیق دریل مگنت پرداخته و آن را با رقبای سرسخت خود یعنی دریل دستی، دریل ستونی و دستگاههای CNC مقایسه میکنیم تا به شما کمک کنیم بهترین تصمیم را برای تجهیز کارگاه خود بگیرید.
دریل مگنت چیست و چگونه کار میکند؟
پیش از مقایسه، باید بدانیم با چه ابزاری طرف هستیم. دریل مگنت یا مگنت دریل، دستگاهی است که برخلاف دریلهای معمولی که با فشار دست اپراتور روی قطعه کار نگه داشته میشوند، دارای یک پایه الکترومغناطیسی قدرتمند است. این پایه با چسبیدن به سطح فلزی (فرومغناطیس)، دستگاه را کاملاً ثابت و محکم نگه میدارد.
اما تفاوت اصلی فقط در مگنت نیست؛ تفاوت اصلی در نوع برش است. دریلهای مگنت معمولاً از کاترهای حلقوی (Annular Cutters) استفاده میکنند. برخلاف متههای مارپیچ که تمام مغزی سوراخ را براده میکنند، کاتر فقط دور تا دور سوراخ را میبرد و مغزی را به صورت یک قطعه توپر خارج میکند. این تکنولوژی باعث میشود انرژی مصرفی، زمان و استهلاک دستگاه به شدت کاهش یابد.
نبرد ابزارها: مقایسه دریل مگنت با دریل دستی
رایجترین ابزار در هر جعبه ابزاری، دریل دستی (برقی یا شارژی) است. بیایید ببینیم چرا در پروژههای سنگین صنعتی، دریل دستی حرفی برای گفتن ندارد.
۱. دقت و کیفیت سوراخ
- دریل دستی: حفظ زاویه ۹۰ درجه کاملاً عمود بر سطح با دست، تقریباً غیرممکن است. لرزش دست باعث میشود سوراخ کمی گشادتر یا کج شود که در مونتاژهای دقیق (مانند پیچ و مهرههای استاندارد) مشکلساز است.
- دریل مگنت: به دلیل قفل شدن روی قطعه کار و داشتن سیستم پیشروی (Feed) مکانیکی، دقتی در حد H7 ارائه میدهد. سوراخ کاملاً گرد، تمیز و بدون پلیسه (Burrs) خواهد بود.
۲. قدرت و توانایی سوراخکاری
- دریل دستی: برای سوراخهای بالای ۱۳ میلیمتر در فولاد سخت، دریلهای دستی به شدت تحت فشار قرار میگیرند، داغ میکنند و ممکن است بسوزند.
- دریل مگنت: این دستگاهها دارای گیربکسهای چند دنده و گشتاور بسیار بالا هستند. ایجاد سوراخ ۱۰۰ میلیمتری با دریل مگنت کاری روتین است، در حالی که با دریل دستی غیرممکن یا بسیار خطرناک است.
۳. ایمنی (فاکتور حیاتی)
- دریل دستی: خطر “کیکبک” (Kickback) یا پس زدن دستگاه بسیار بالاست. اگر مته در قطعه گیر کند، گشتاور واکنش میتواند مچ دست اپراتور را بشکند یا دستگاه را به صورت او پرتاب کند.
- دریل مگنت: ایمنی در اولویت اول است. وقتی الکترومگنت روشن است، دستگاه با نیرویی معادل چندین تن به قطعه چسبیده است. حتی اگر کاتر قفل کند، دستگاه نمیچرخد و فقط موتور خاموش میشود یا گیربکس درگیر میماند. خطر آسیب جسمی به اپراتور به حداقل میرسد.
۴. سرعت عمل
- دریل دستی: سوراخ کردن یک سوراخ ۲۰ میلیمتری در ورق ۲۰ میل فولاد با مته معمولی ممکن است ۱۰ دقیقه زمان ببرد (با تعویض مته، خنککاری و فشار آوردن).
- دریل مگنت: همان سوراخ با کاتر حلقوی در کمتر از ۲ دقیقه انجام میشود.
مقایسه دریل مگنت با دریل ستونی (Drill Press)
دریل ستونی پادشاه کارگاههای ثابت است. اما آیا میتواند با دریل مگنت رقابت کند؟
۱. قابلیت حمل (Portability)
- دریل ستونی: بزرگترین ضعف آن ثابت بودن آن است. شما باید قطعه کار را (که گاهی چند تن وزن دارد) به پای دستگاه بیاورید. سوراخکاری روی سازههای نصب شده، پلها، کشتیها و مخازن با دریل ستونی غیرممکن است.
- دریل مگنت: این دستگاه تعریف “کارگاه سیار” است. شما دستگاه را (که معمولاً بین ۱۰ تا ۲۵ کیلوگرم وزن دارد) به محل پروژه میبرید، آن را روی تیرآهن روشن میکنید و کار را انجام میدهید.
۲. محدودیت ابعاد قطعه کار
- دریل ستونی: فاصله بین ستون و مته (Deapth) و ارتفاع زیر مته، محدودیتهای جدی برای قطعات بزرگ ایجاد میکند.
- دریل مگنت: تنها محدودیت شما، سطح صاف برای چسبیدن مگنت است. شما میتوانید روی لولههای بزرگ، مخازن تحت فشار و سازههای فضایی که هرگز در کارگاه جا نمیشوند، سوراخکاری کنید.
۳. هزینه و نگهداری
- دریل ستونی: معمولاً ارزانتر است و نگهداری سادهتری دارد.
- دریل مگنت: هزینه اولیه بالاتری دارد و کاترهای آن گرانتر از متههای معمولی هستند، اما با توجه به طول عمر کاترها (که قابل تیز شدن هستند) و سرعت کار، بازگشت سرمایه سریعی دارد.
مقایسه با دستگاههای CNC و پانچ هیدرولیک
در تولید انبوه، دستگاههای CNC و پانچ بیرقیب هستند. اما در پروژههای عمرانی، نفت و گاز و کشتیسازی، دریل مگنت برنده است.
- انعطافپذیری: CNC نیاز به برنامهنویسی و فیکسچر دارد. دریل مگنت همان لحظه که نیاز به سوراخ دارید، آماده است.
- موقعیتهای خاص: دریل مگنت میتواند به صورت افقی، عمودی و حتی معکوس (زیر سقف) کار کند. هیچ دستگاه CNC یا پانچی این قابلیت انعطاف در موقعیتهای فضایی را ندارد.
جدول مقایسه سریع (خلاصه مدیریتی)
تکنولوژی برش گردبر: برگ برنده دریل مگنت
برای درک برتری دریل مگنت، باید “کاتر” را بشناسیم. وقتی شما با مته معمولی (Twist Drill) سوراخی به قطر ۵۰ میلیمتر ایجاد میکنید، این یعنی حجم براده بسیار زیاد، حرارت بالا و نیاز به موتورهای غولپیکر. اما گردبر فقط یک نوار باریک (مثلاً ۵ میلیمتر) را میبرد.
- نتیجه: شما با یک دریل مگنت ۱۰۰۰ وات، میتوانید کاری را انجام دهید که دریل دستی ۲۰۰۰ وات هم از انجام آن عاجز است.
- سرعت: سرعت پیشروی در کاترها ۴ تا ۱۰ برابر متههای معمولی است.
- تمیزی: خروجی کار دارای پلیسه نیست و نیاز به سنگزنی بعد از سوراخکاری ندارد.
معایب دریل مگنت (نیمه خالی لیوان)
به عنوان یک متخصص بیطرف، باید به محدودیتها نیز اشاره کنیم:
- نیاز به سطح فرومغناطیس: پایه مگنت فقط روی آهن و فولاد میچسبد. برای کار روی آلومینیوم، استیل (گریدهای خاصی که مغناطیس ندارند) یا بتن، نیاز به استفاده از پایه وکیوم (مکنده) یا فیکسچرهای پیچی دارید که کار را کمی پیچیده میکند.
- وزن دستگاه: حمل دریل مگنت به ارتفاعات یا نردبانها برای اپراتور خستهکننده است.
- هزینه اولیه: قیمت خرید دستگاه و کاترهای آن نسبت به دریلهای معمولی بالاتر است.
- نیاز به برق: مدلهای شارژی وجود دارند اما مدلهای برقی قدرت و دوام بیشتری دارند که نیاز به ژنراتور یا منبع برق در سایت را الزامی میکند.
راهنمای خرید دریل مگنت: به چه پارامترهایی توجه کنیم؟
اگر قانع شدهاید که دریل مگنت نیاز کار شماست، هنگام خرید به این فاکتورها دقت کنید:
۱. قدرت موتور (وات)
برای سوراخهای تا ۳۰ میل، موتورهای ۱۰۰۰ تا ۱۲۰۰ وات کافی هستند. برای سوراخهای بزرگتر و کارهای سنگین مداوم، به سراغ مدلهای ۱۵۰۰ وات به بالا بروید.
۲. قدرت مگنت (نیوتن)
قدرت چسبندگی مگنت باید حداقل ۱۰۰۰۰ نیوتن (حدود ۱ تن) باشد تا از چرخش دستگاه در هنگام گیر کردن کاتر جلوگیری کند.
۳. کورس یا کرسی (Travel)
این فاصلهای است که مته میتواند پایین برود. اگر نیاز دارید سوراخهای عمیق بزنید یا از کاترهای بلند استفاده کنید، به کورس بالاتر نیاز دارید.
۴. سیستم خنککننده
برخی مدلها دارای مخزن خنککننده اتوماتیک هستند که عمر کاتر را به شدت افزایش میدهد. این ویژگی برای کارهای مداوم حیاتی است.
۵. برند و گارانتی
برندهایی مانند آلفرا ساخت آلمان (ALFRA) و برندهای معتبر، کیفیت و قطعات یدکی متفاوتی دارند. در محیطهای صنعتی، دسترسی به زغال موتور و چرخدندهها مهم است.
نتیجهگیری: کدام ابزار برای شما مناسب است؟
انتخاب بین دریل مگنت و سایر دریلها، انتخاب بین “ابزار عمومی” و “ابزار تخصصی” است.
- اگر شما یک آهنگر عمومی هستید که کارتان ساخت نردبان، درب و پنجره و سازههای سبک است، دریل ستونی و دستی نیاز شما را با هزینه کمتر برطرف میکند.
- اما اگر شما پیمانکار سازههای فلزی، فعال در صنعت نفت و گاز، کشتیسازی یا نصب و مونتاژ مخازن هستید، استفاده از دریل دستی یا ستونی نه تنها اتلاف وقت است، بلکه از نظر ایمنی و کیفیت نیز مردود است.
دریل مگنت هزینه نیست، بلکه سرمایهگذاری روی سرعت و ایمنی است. این دستگاه با تبدیل فرآیند “متهکاری” به “کاترکاری”، استانداردهای جدیدی را در صنعت تعریف کرده است. اگر روزانه بیش از ۱۰ سوراخ با قطر بالای ۱۲ میلیمتر نیاز دارید، خرید دریل مگنت یک ضرورت اجتنابناپذیر است.
پرسش و پاسخ متداول (FAQ)
در این بخش به سوالات پرتکرار کاربران درباره دریل مگنت پاسخ میدهیم:
۱. آیا میتوان با دریل مگنت روی استیل یا آلومینیوم کار کرد؟ بله، اما با شرط. پایه الکترومغناطیسی روی این فلزات کار نمیکند. شما باید از پایه وکیوم (مکنده خلأ) استفاده کنید یا دستگاه را با پیچ و مهره به قطعه فیکس کنید. همچنین باید از کاترهای مخصوص استیل (HSS-E یا Cobalt) و روغن خنککننده مناسب استفاده نمایید.
۲. تفاوت کاتر HSS و TCT چیست؟ کاترهای HSS (فولاد تندبر) برای فولادهای نرم و معمولی مناسباند و قابل تیز شدن هستند. کاترهای TCT (دارای لبههای تنگستن کارباید) برای برش فولادهای سخت، چدن و استیل استفاده میشوند. کاترهای TCT عمر بسیار طولانیتری دارند اما گرانترند و در صورت ضربه خوردن لبهها، غیرقابل تیز شدن هستند.
۳. آیا دریل مگنت برای سوراخکاری در ارتفاع (Overhead) ایمن است؟ بله، یکی از مزایای اصلی دریل مگنت قابلیت کار در تمام زوایا است. به شرطی که قدرت مگنت دستگاه کافی باشد و از سیستم ایمنی ضد سقوط (Safety Chain) استفاده کنید تا در صورت قطع برق، دستگاه سقوط نکند.
۴. چرا مته گردبر میشکند؟ شکستن مته گردبر معمولاً به سه دلیل رخ میدهد: ۱. عدم استفاده از مایع خنککننده و داغ شدن بیش از حد. ۲. سرعت چرخش (RPM) نامناسب نسبت به جنس قطعه. ۳. عدم استقرار کامل کاتر روی سطح (لق زدن).
۵. آیا دریل مگنت جایگزین دریل ستونی در کارگاه میشود؟ خیر. دریل ستونی برای کارهای ظریف، تعداد بالا و قطعات کوچک در کارگاه بهتر است. دریل مگنت برای سازههای بزرگ و کار در محل پروژه طراحی شده است. این دو مکمل یکدیگرند، نه جایگزین.
۶. عمر کاترهای حلقوی چقدر است؟ برخلاف متههای معمولی که پس از کند شدن دور ریخته میشوند، کاترهای HSS را میتوان چندین بار با دستگاههای مخصوص تیز کرد. یک کاتر باکیفیت میتواند صدها سوراخ ایجاد کند که معادل دهها مته معمولی است.
کلام آخر تجهیز کارگاه به دریل مگنت، نشاندهنده حرفهای بودن و بهروز بودن مجموعه شماست. با حذف نیروی انسانی از فرآیند فشار دادن مته و سپردن آن به نیروی الکترومغناطیس و گیربکس، شما کیفیت، سرعت و ایمنی را همزمان تضمین میکنید. برای مشاوره و انتخاب مدل مناسب با توجه به بودجه و نوع پروژهتان، همواره با متخصصان فروش ابزارآلات صنعتی مشورت نمایید.